

Die Wahl des Extrudertyps ist ein kritischer Faktor, der sowohl die endgültige Pelletqualität als auch die Produktionseffizienz beim Recycling von Pet -Flaschen -Flocken in Pellets feststellt. Einzel-Screw-Extruders (SSE) und Parallel-Twin-Screw-Extruders (TSE) sind die beiden dominanten Pelletisierungsausrüstentypen, die jeweils unterschiedliche Vorteile und Einschränkungen besitzen, wodurch sie für verschiedene Anwendungsszenarien geeignet sind. Diese Analyse befasst sich mit den wichtigsten Unterschieden zwischen diesen Extrudern und untersucht, wie die am besten geeigneten Geräte auf der Grundlage der praktischen Bedürfnisse ausgewählt werden, um eine hochwertige recycelte PET-Pelletproduktion zu erzielen.
I. Vergleich: Single-Screw-Extruder (SSE) gegen paralleler Twin-Screw-Extruder (TSE)
1. Extruder (Single-Screw Extruder) (SSE)
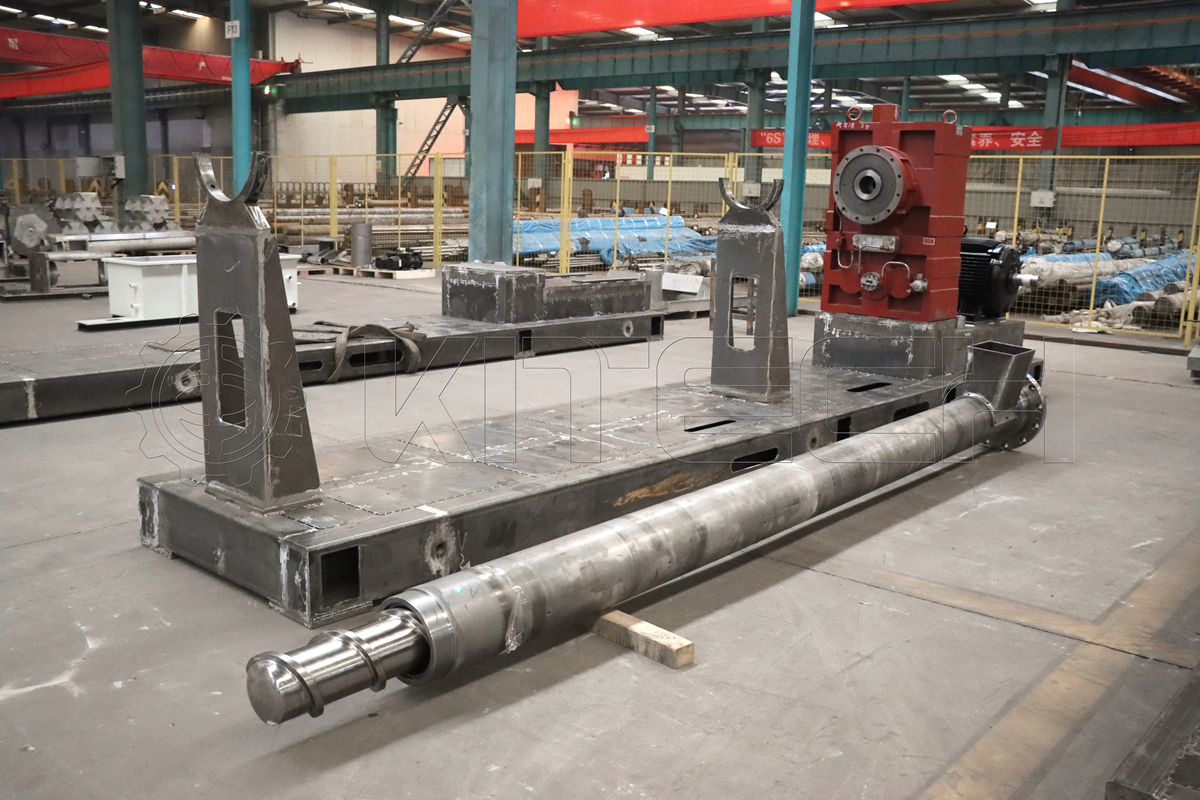
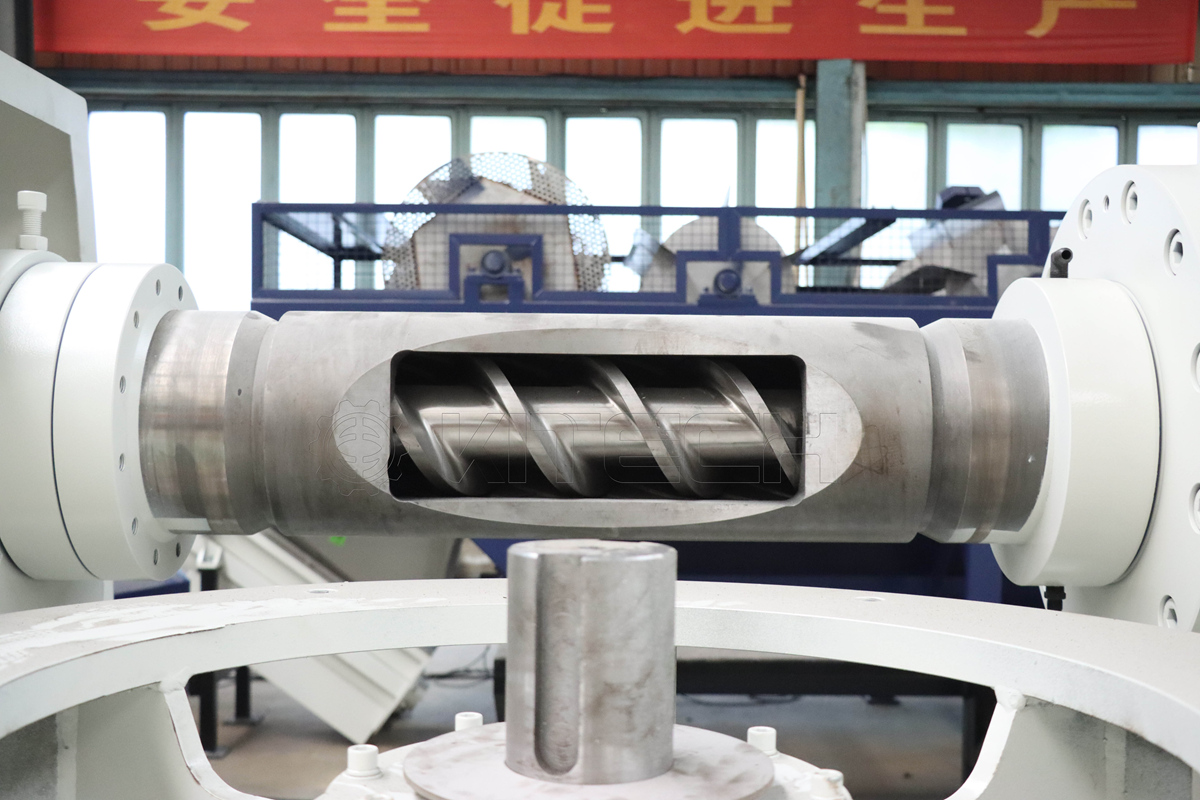
(1) Arbeitsprinzip:Die SSE verfügt über eine relativ einfache Struktur, die sich auf eine einzelne rotierende Schraube stützt, um Material zu erreichen, die übermittelt, Kompression, Schmelzen (Plastizisierung) und messene Extrusion zu erreichen. Seine Kernsysteme umfassen das Extrusionssystem (Schraube und Lauf), das Antriebssystem (drehen Sie die Schraube) und das Heiz-/Kühlsystem (präzise steuernde Materialtemperatur).
(2) Hauptvorteile:
Niedrigere Ausrüstungskosten:Die Entwurfs-, Fertigungs- und Wartungskosten sind relativ niedriger, was SSE für Recyclinganlagen mit kleiner bis mittlerer Größe mit begrenzten anfänglichen Budgets attraktiv macht.
Einfacherer Betrieb und Wartung:Die unkomplizierte Struktur erleichtert den täglichen Betrieb, die Reinigung und die Wartung einfacher und erfordert weniger technisches Know -how von den Betreibern.
Gute operative Stabilität:Aufgrund seiner Einfachheit bietet SSE im Allgemeinen einen stabilen und zuverlässigen Betrieb. Ihre relativ sanfte Scherwirkung auf Polymere verringert das Risiko eines thermomechanischen Abbaus während der Verarbeitung effektiv, was die langfristige kontinuierliche Produktion unterstützt.
Geringer Energieverbrauch:Die allgemeinen Strombedürfnisse sind in der Regel niedriger als TSE, was zu wirtschaftlicheren Betriebskosten führt.
Hohe technische Reife:SSE ist der am längsten etablierte und am weitesten verbreitete Extrudertyp, der eine sehr reife und stabile Technologie darstellt.
(3) Hauptnachteile und Einschränkungen:
Schwächere Misch- und Dispersionsfähigkeit:Das Mischen innerhalb einer einzelnen Schraube basiert hauptsächlich auf den Luftwiderstandsfluss, was zu einer begrenzten Verteilungs- und dispersiven Mischung führt. Der SSE -Kampf um die hohe Einheitlichkeit, die für das genaue Hinzufügen und Verbreiten von Additiven (z. B. Masterbatches, Funktionsmittel) oder Füllstoffe erforderlich ist, was möglicherweise zu einer inkonsistenten Pelletleistung führt.
Begrenzte materielle Anpassungsfähigkeit:Das Material, das die Vermittlung von Material hängt, hängt stark vom schleppenden Reibungsbasis ab. Die Fütterungsleistung wird erheblich durch die Materialform und den Reibungskoeffizienten beeinflusst. Verarbeitung von Pulvern, Pasten, langen Glasfaserverstärkungen oder hochgefüllten inorganischen Verbindungen führt häufig zu Fütterungsschwierigkeiten, Instabilität oder Überbrückung.
Unzureichende Plastikkapazität:Beim Umgang mit komplexen recycelten Materialien mit hohem Verunreinigungsgehalt (z. B. PET -Flocken, die Etiketten, Klebstoffe, andere Plastikfragmente, Sand) enthalten, können SSEs eine unzureichende Plastizisierungseffizienz und -qualität aufweisen. Dies kann zu einer schlechten Schmelzhomogenität, einer unzureichenden Plastizisierung und letztendlich die Stabilität der Pelletqualität und der physikalischen Eigenschaften führen.
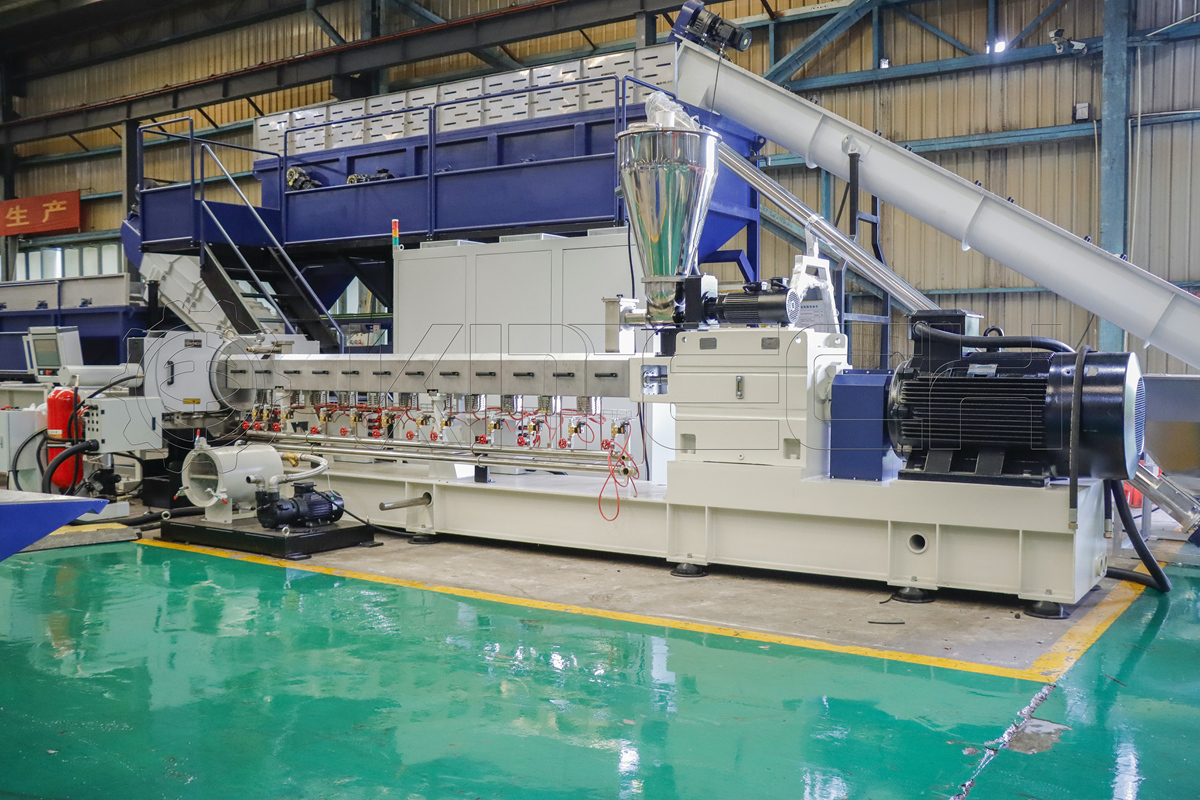
2. PARALLEL TWINSCHREW-EXTRURDER (TSE)
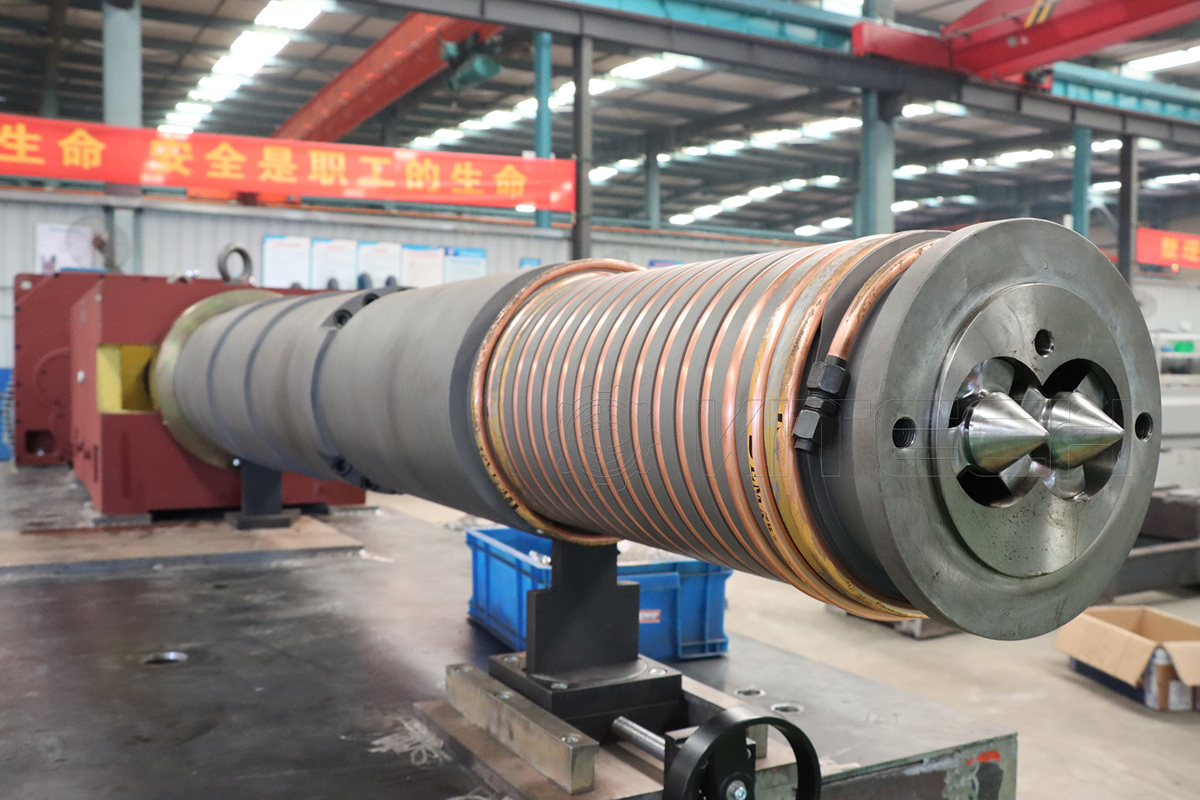
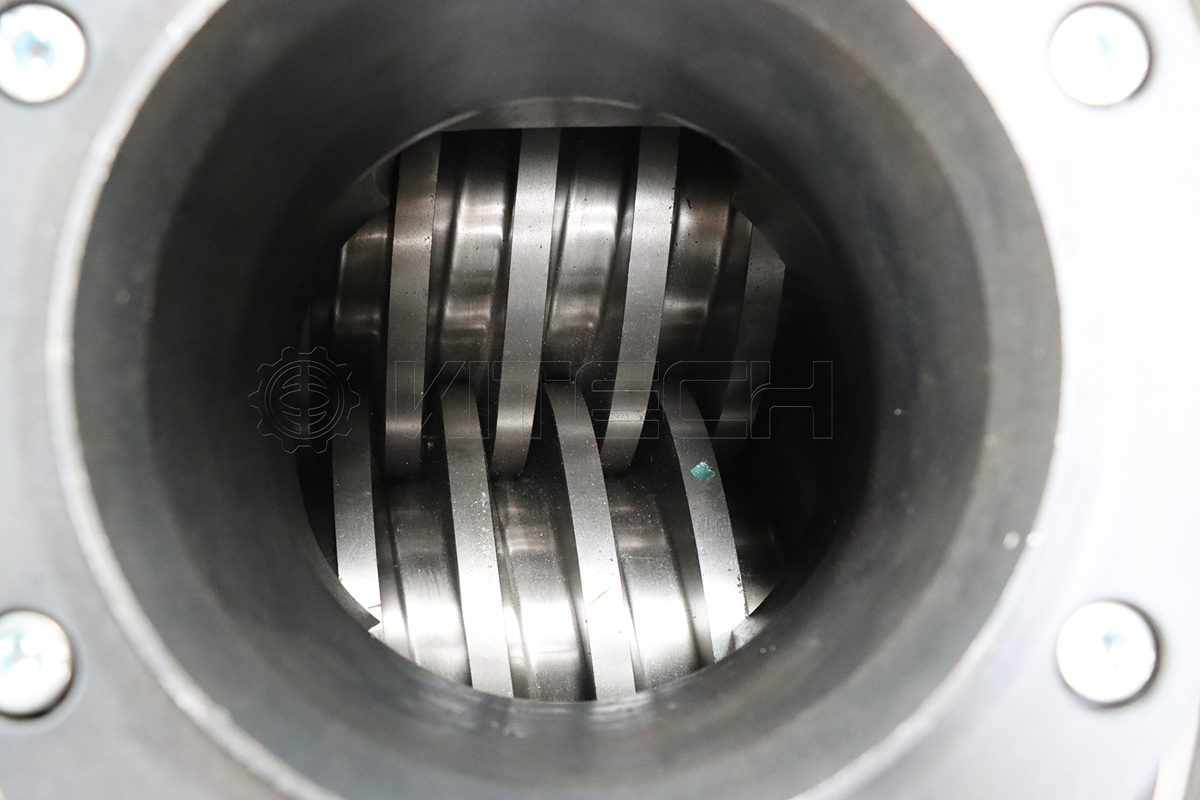
(1) Arbeitsprinzip:TSE verwendet zwei parallele, eng intermötige Schrauben (rotierende ko- oder konterdirektale), die kooperativ im Lauf arbeiten. Die komplexe Schraubengeometrie (einschließlich Knetenblöcke, Rückwärtselemente usw.) ermöglicht nicht nur Materialien, sondern auch intensive Wirkungen von Scheren, Dehnen, Kompression und Rückfluss. Dies erleichtert ein hocheffizientes Mischen, Schmelzen/Plastizisierung, Entlüftung/Devolatilisierung und Homogenisierung. TSE eignet sich besonders für die Verarbeitung hochviskose, wärmeempfindlicher, mehrkomponenter oder verunreinigungsbedingter komplexer Materialien.
(2) Hauptvorteile:
Überlegene Mischung und Dispersion:Das Twin-Screw-Design liefert leistungsstarke Scherkräfte und komplexe Flussfelder, wodurch ein hervorragendes Verteilungs- und dispergierende Mischen ermöglicht wird. Dies gewährleistet eine hohe Zusammensetzung bei der Verarbeitung von Gemischen unterschiedlicher Kunststoffe (z. B. mit PE/PP/PVC kontaminierter PET), hochgefüllten Systemen oder bei gleichmäßiger Verbreitung mehrerer Additive.
Effiziente Plastizisierung und Schmelzen:Für Polymere wie PET mit hoher Viskosität und Empfindlichkeit gegenüber thermischer Anamnese erreicht TSE durch effiziente Scherwärmeübertragung und Oberflächenerneuerung eine schnellere, gleichmäßigere und kontrollierbare (sanfter) Plastizisierung, wodurch die endgültige Pelletqualität erheblich verbessert wird.
Breite materielle Anpassungsfähigkeit:Ihre positiven konvealierenden Eigenschaften ermöglichen es TSE, die für SSE schwierigen Materialien effektiv umzugehen, einschließlich Pulver, recycelten Fragmenten, hochgefüllten Verbindungen, Materialien mit hoher Viskosität, hitzempfindliche Materialien (die präzise Temperaturkontrolle erforderlich sind) und Haustierflocken mit hohen Verunreinigungen (Verunreinigungen, Feuchtigkeit, Feuchtigkeit, andere Plastik).
Hervorragende Selbstverpackung:Mit dem Design der Zwischenzone können sich die Schrauben gegenseitig gegenseitig abwischen, die Stagnation und Haftung auf Schraubenoberflächen erheblich reduzieren, das Abbau des Abbaus verringern und die Veränderungen und die Reinigung vereinfachen.
Präzise Zonentemperatur und Druckregelung:TSE verfügt normalerweise über zahlreichere und präzisere Temperaturkontrollzonen und Drucküberwachungspunkte. Dies ermöglicht die Feinabstimmung der Stadien Schmelzen, Mischen, Entlüftungs- und Homogenisierung während des Recyclings von PETs, Maximierung der Prozessoptimierung und Minimierung von PET-Immobilienverlust (z. B. intrinsischer Viskositätsabfall).
(3) Hauptnachteile und Einschränkungen:
Höhere Ausrüstungskosten:Der anfängliche Kaufpreis und die anschließenden Wartungskosten (Ersatz für Schrauben/Barrel -Element -Verschleiß) sind erheblich höher als für SSE.
Höherer Betriebsenergieverbrauch:Aufgrund ihrer komplexeren Struktur und höherer Anforderungen an die Antriebsleistung ist der Energieverbrauch pro Ausgangseinheit in der Regel höher als die SSEs.
Höhere Betriebs- und Wartungskomplexität:Das ausgefeilte Gerätedesign bedeutet Prozessparameter (Schraubenkonfiguration, Geschwindigkeit, Temperaturprofil, Vorschubgeschwindigkeit, Vakuumniveau) sehr voneinander abhängig und komplex. Dies erfordert größere technische Fähigkeiten und Erfahrung von Betreibern, und Wartungsaufgaben sind spezieller und komplexer.
Ii. Auswahlstrategie: SSE vs. TSE für PET -Recycling -Pelletisierung
Die Auswahl des richtigen Extruders erfordert die Bewertung mehrerer Schlüsselfaktoren:
1. Typ und Qualität von recyceltem Material:
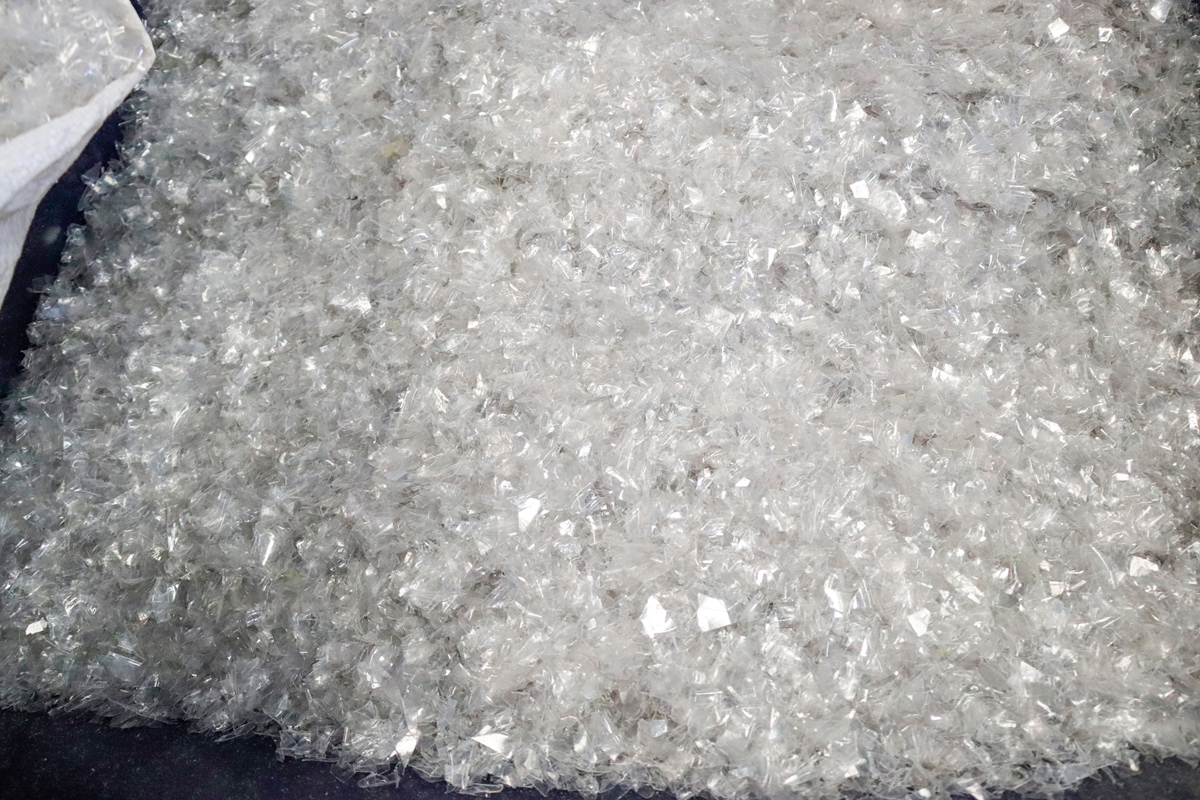
Wählen Sie SSE:Wenn die recycelten Haustierflocken relativ sauber sind (geringe Kontamination, niedrige Feuchtigkeit, niedrige Verunreinigungen), kompositorisch einfach (überwiegend Haustier) und keine komplexen oder hochvolumigen Additive benötigen, die eine extreme Gleichmäßigkeit fordern.
Wählen Sie TSE:Wenn Haustierflocken signifikante Verunreinigungen (Etiketten, Klebstoffe, Sand) enthalten, werden mit anderen Kunststoffen (PE -Kappen, PP -Etiketten, PVC -Dichtungen) gemischt, die komplexe Morphologie (hoher Pulvergehalt, lange Fasern) aufweisen, eine tiefe Devolatilisierung (Feuchtigkeitsfeuchtigkeit, Lösungsmittel, Monomer) oder erforderliche einheitliche Disporen von Multipler -Multiple -Multiple -Multiple -Multiple -Feuchtigkeiten erfordern. Die TSE ist die überlegene, oft wesentliche und wesentliche Auswahl für die Umstellung komplexer Ausgangsmaterialien und gleichzeitig die Produktqualität.
2. Produktionsskala und Ausrüstungsbudget:
Wählen Sie SSE:Für kleine Produktion, Start-ups oder Recycler mit sehr begrenzten Budgets sind die niedrigeren Investitionen und die Betriebskosten von SSEs zentrale Vorteile.
Wählen Sie TSE:Für Recycler, die eine großflächige, kontinuierliche Produktion mit hoher Ausgabe verfolgen, haben die Vorteile des TSSE bei der Behandlung komplexer Vorsteuerung, die Gewährleistung einer hohen Produktqualitätskonsistenz, der Verbesserung der Effizienz und der Verbesserung des Produktwerts häufig die höheren anfänglichen und laufenden Kosten, was zu einer besseren langfristigen Wirtschaftlichkeit führt.
3. Qualitätsanforderungen für endgültige Haustierpellets:
Wählen Sie SSE:Wenn die Anforderungen an recycelte PET-Pellets relativ einfach sind (z. B. für Nicht-Lebensmittelkontakt, Low-End-Fasern, Füllstoffe) und Reinheit, Viskositätsabfall, Farbe oder mechanische Eigentumskonsistenz nicht kritisch, können SSEs ausreichen, vorausgesetzt, die Sauberkeit der Fukedocke ist sicher.
Wählen Sie TSE:Wenn der Zielmarkt eine hohe Pelletqualität erfordert (z. B. für Verpackungen von Lebensmitteln, High-End-Fasern, Hochklaritätsflächen, technische Kunststoffverbindungen), die hohe Reinheit, eine gute intrinsische Viskositätsretention, hervorragende Farbe und konsistente Leistung des TSE erfordern, sind die überlegenen Plastizisierung, Mischung, Mischung, Devolatilisierung und Verfahrenskontrollkapazitäten erforderlich. Es entfernt Verunreinigungen und Volatile effektiver, erreicht eine gleichmäßigere Schmelze, reduziert den Abbau und schützt die überlegenen Eigenschaften des Endprodukts.
III. Optimierung der Konfiguration für qualitativ hochwertige PET-Pelletproduktion
Unabhängig von der Auswahl der Extruder sind die folgenden Konfigurationen und Prozesssteuerungen von entscheidender Bedeutung:
1. präzise und strenge Temperaturkontrolle:
PET ist sehr empfindlich gegenüber Wärme und Schere. Übermäßige Temperaturen (insbesondere lokalisierte Überhitzung) beschleunigen den thermischen und hydrolytischen Abbau und verursachen einen signifikanten Molekulargewicht (IV) ab, vergernten und Eigenschaftsverschlechterung. Unzureichende Temperaturen können zu einer schlechten Plastizisierung und zu einer Schmelzinhomogenität führen. Der Vorteil der TSE liegt in seiner unabhängigen Temperaturregelung mit mehreren Zonen und ermöglicht optimale Temperaturprofile für jede PET-Verarbeitungsstufe (Fütterung, Schmelzen, Mischen, Entlüftung, Homogenisierung), um den Abbau zu minimieren und eine vollständige Plastizisierung sicherzustellen.

2. Effizientes Vakuum -Devolatilization -System:
Feuchtigkeit ist der primäre Verschlechterung des PET. Recycelte Haustierflocken enthalten häufig Feuchtigkeit und flüchtige Rückstände (Reinigungsmittel, Etikettenklebstoffe, Oligomere). Im Schmelzzustand verschlimmern diese hydrolytischen Abbaus. Ein effizientes Vakuum-Devolatilisation-System (insbesondere mehrstufige Lüftungsöffnungen nach Schmelzen/Plastizisierung) ist entscheidend, um diese flüchtigen, insbesondere Feuchtigkeit zu entfernen. TSEs verfügen typischerweise auf leistungsstärkeren und flexibleren Entlüftungsabschnitten, wodurch eine tiefere Devolatilisierung die Viskosität, Klarheit, Farbe und mechanische Festigkeit effektiv schützen kann. Auch eine angemessene Vordiefe von Ausgangsmaterial ist grundlegend.
3.. Geeignetes additives System:Recyceltes Haustier benötigt häufig Additive wie Stabilisatoren (Antioxidantien, Wärmestabilisatoren), Verarbeitungshilfen, Funktionsmodifikatoren oder Farben. Die leistungsstarke Mischfunktion des TSE ist entscheidend, um eine einheitliche Dispersion dieser Additive innerhalb der PET -Schmelze zu erreichen, was für die Verwirklichung ihrer beabsichtigten Funktion und die Gewährleistung der Gleichmäßigkeit der Pelletleistung von grundlegender Bedeutung ist. Die Auswahl der richtigen Additivtypen und -dosierungen erfordert eine wissenschaftliche Formulierung basierend auf den Endproduktanforderungen.
4. Optimiertes Pelletisierungssystem:
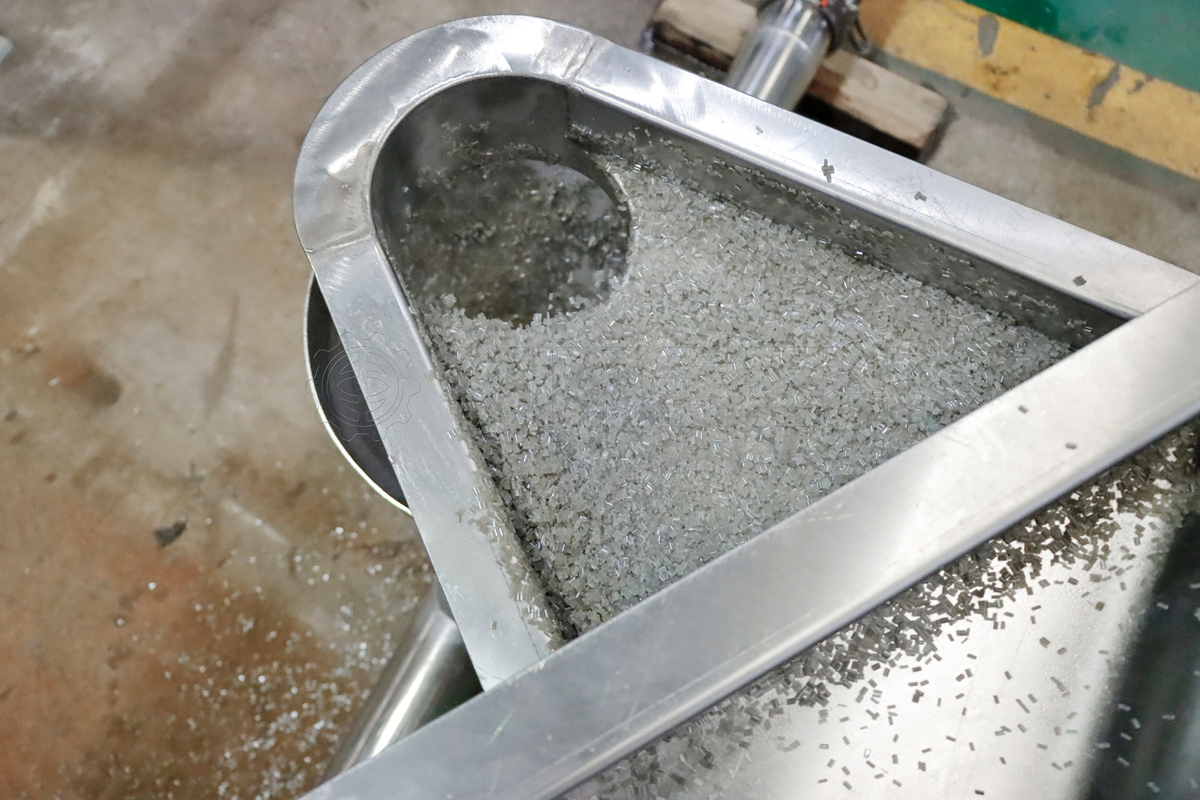
Pelletisierungsmethode: Unterwasserpelletisierung ist die dominierende Methode für PET. Stränge werden durch rotierende Messer geschnitten, während sie vollständig in das Kühlwasser eingetaucht sind, wodurch eine schnelle, gleichmäßige Kühlung, die regelmäßige Pelletform (nahezu kugelförmig/zylindrisch), die Erzeugung mit geringer Geldbuße und eine bessere Eignung für die nachgelagerte Handhabung (Trocknen, Verfassen) ermöglicht werden. Strangpelletisierung (Wasserbad) bietet eine geringere Kühlungseffizienz und etwas weniger konsistente Pelletform.
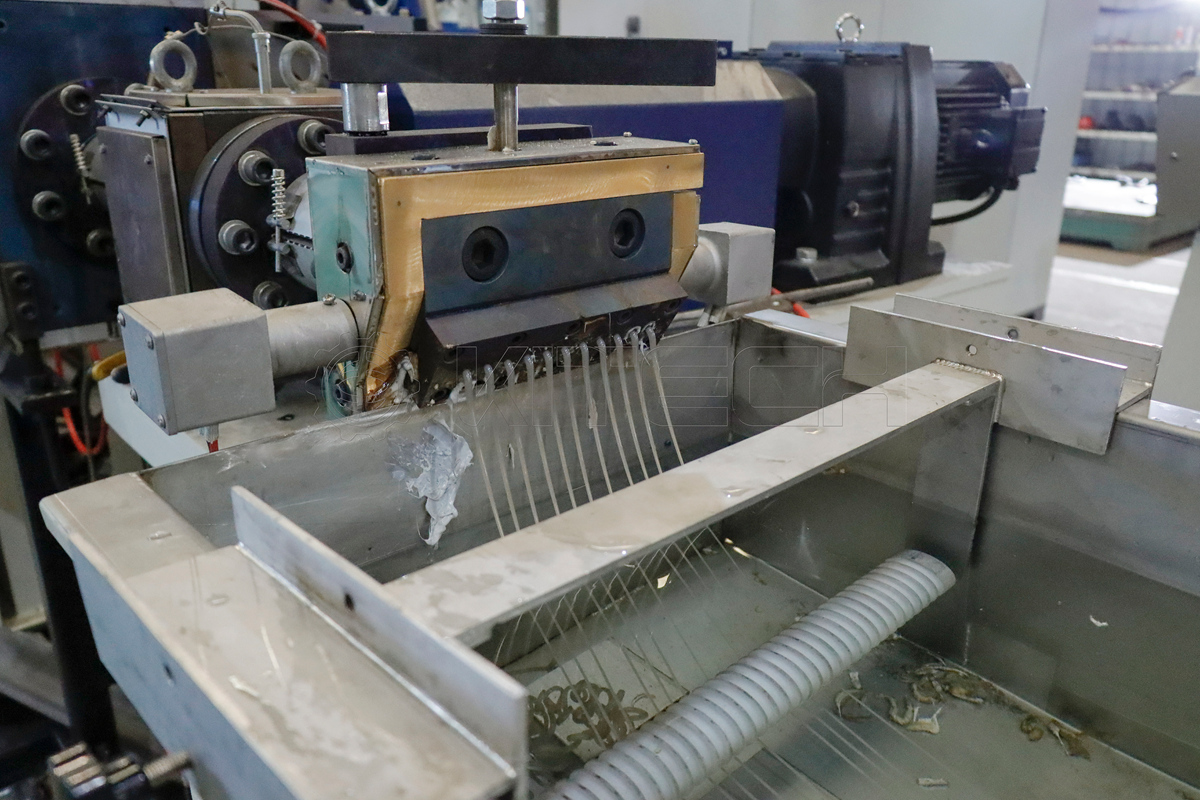
5. Kühlsystem:
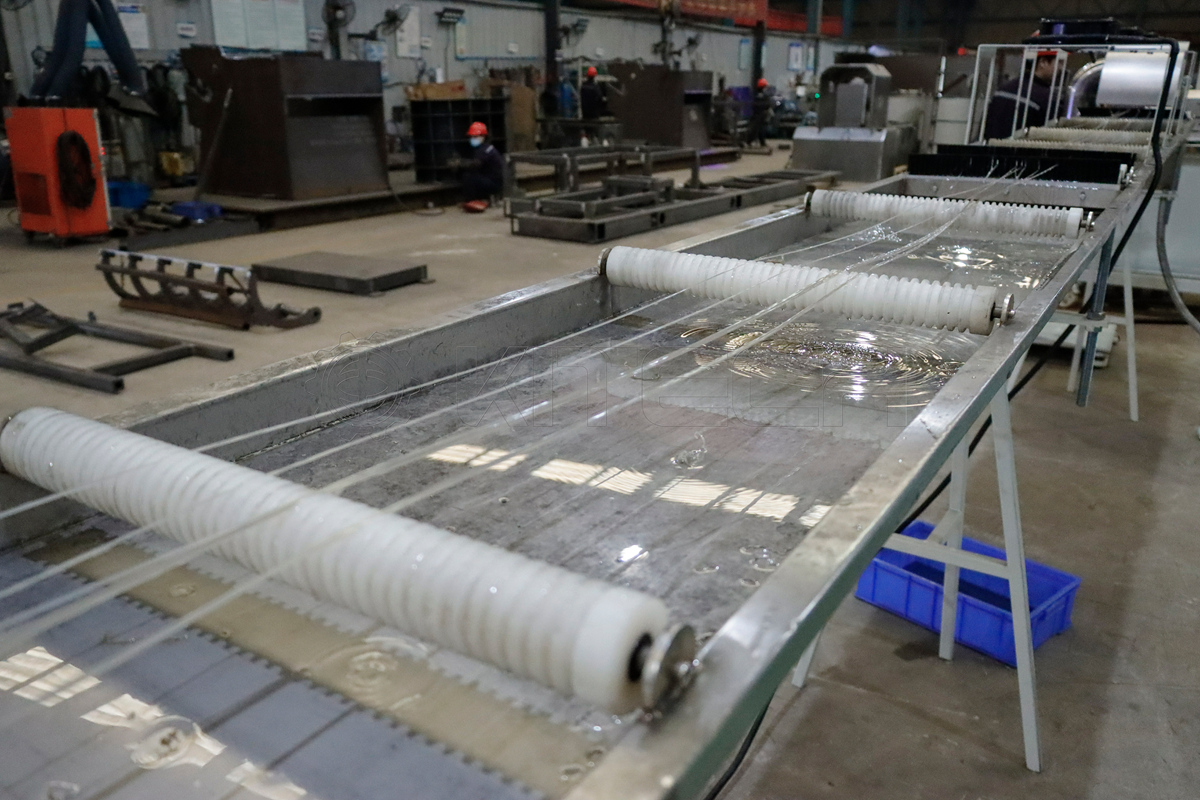
Effiziente Kühlwasserzirkulation und Temperaturkontrolle (z. B. Wasserbad oder Wasserringsysteme) sind von entscheidender Bedeutung, um die molzenen Pellets schnell zu verfestigen, die Agglomeration/Verformung zu verhindern und die Kristallinität zu steuern (die Klarheit beeinflusst). Die Kühlungseffektivität muss die Produktionsgeschwindigkeit und die Schmelztemperatur übereinstimmen.
Iv. Engagement für einen grüneren Planeten
Kitech Machinery ermächtigt die Industrie weltweit mit intelligenteren, nachhaltigen Lösungen. Unsere Mission? Um das Blatt auf plastische Abfall effizient, profitabel und verantwortungsbewusst zu drehen. "
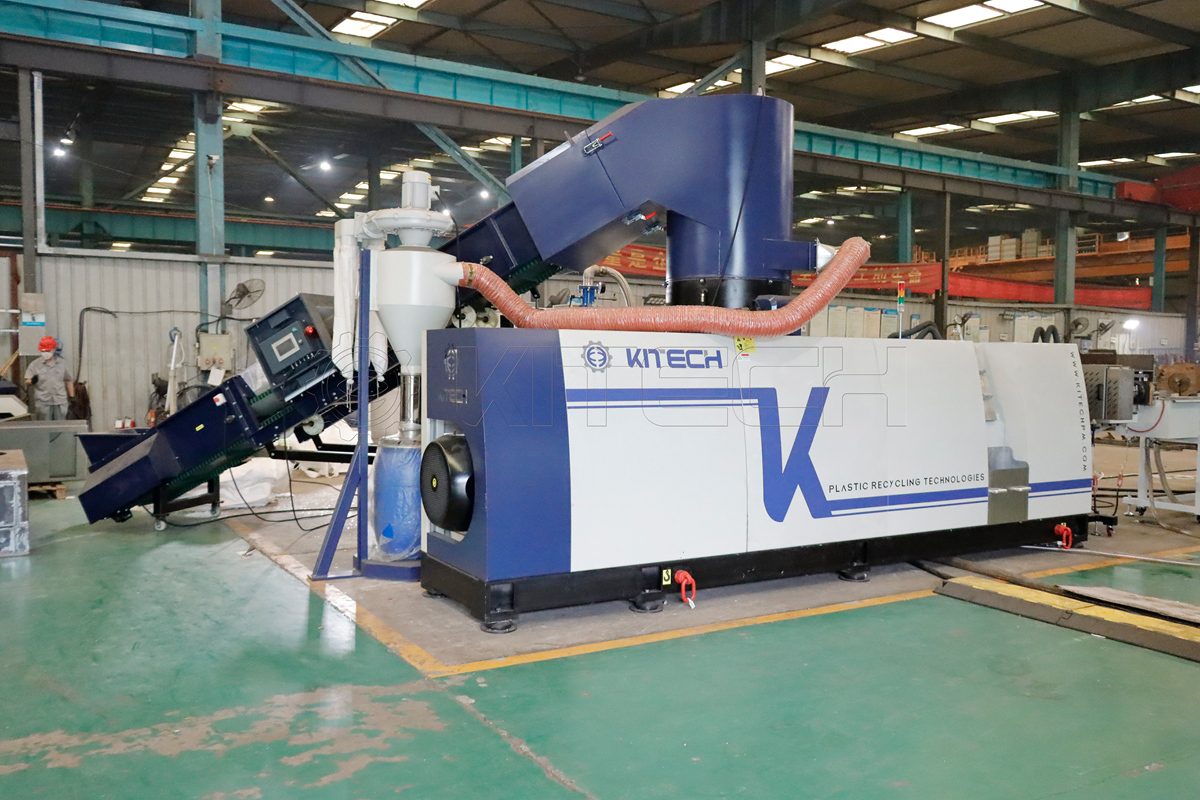
Plastikpelletisierungsmaschine:Verwandeln Sie Schrott mit Präzisionseffizienz in Premium-Pellets.
Recycling- und Waschmaschine:Verwandeln Sie kontaminierte Kunststoffe in Flocken.
Shredders & Crushers:Crush sperry Abfälle mühelos für die nahtlose stromabwärts gelegene Verarbeitung.
Squeezer & Trockner:Beantragt für die Trocknung von LDPE -Industrie Film/Tasche und PP gewebte Taschen - perfekt für Kunststoffe mit hoher Moisturen!
Kontaktieren Sie uns Team für eine erste Diskussion. Wir sind bestrebt, die besten Produkte zu den wettbewerbsfähigsten Preisen herzustellen.
E -Mail: remond@kitechpm.com
Senden Sie eine Anfrage: https://www.kitechrecycle.com/contact-us


